

一张图纸进入系统,一根铜排从仓库出发,依次完成冲剪、打标、铣角、折弯,最终成为符合设计要求的工件。
看似顺理成章的过程,在传统车间里却常常被拆成多个彼此割裂的环节:设计人员拆图,计划人员排产,操作人员手工编程,仓库人员找料,工件在不同设备之间反复搬运。图纸、物料与生产进度依赖人工传递,任何一个环节出现等待,都会影响整条生产链。
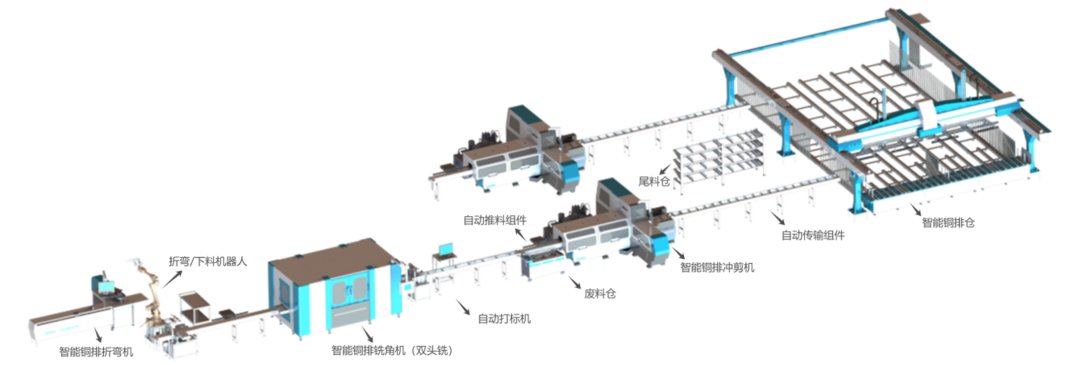
真正的智能产线,不是把多台设备排成一列,而是让图纸、物料、工序、设备状态和库存变化,按照同一套任务与节拍协同流动。
aiMBP智能母线全自动生产线从设计数据开始组织生产。作为慧工智能面向母线加工的整线产品系列,aiMBP覆盖从仓储、冲剪、打标、铣角到折弯的完整工序。
图纸进入系统后,工件信息随之建立。CMES制造执行系统完成套料与排产,向CWMS仓储管理系统发出叫料需求,再由C3D上位机软件将加工程序下发至对应设备。从生产什么、使用哪种规格的铜排,到进入哪一道工序,任务沿着同一条数据链向下传递。
图纸由此不再是一份等待人工解读的文件,而成为仓储、加工、报工与库存协同运行的数据源头。
生产任务下达后,智能铜排仓按需完成出库,将对应规格的铜排送往加工环节。
铜排首先进入冲剪工序,完成冲孔、剪切和压花等加工;随后由打标设备写入工件ID、文本或二维码,为后续识别与追溯建立身份。完成冲剪与打标后,铜排继续进入铣角工序,再根据工件要求完成折弯,最后下线并转入后续作业。
从仓储出库,到冲剪、打标、铣角、折弯和下线,每道工序不仅接收工件,也接收与工件对应的加工任务。设备状态和加工结果同步回到系统,推动生产进度与库存信息持续更新。
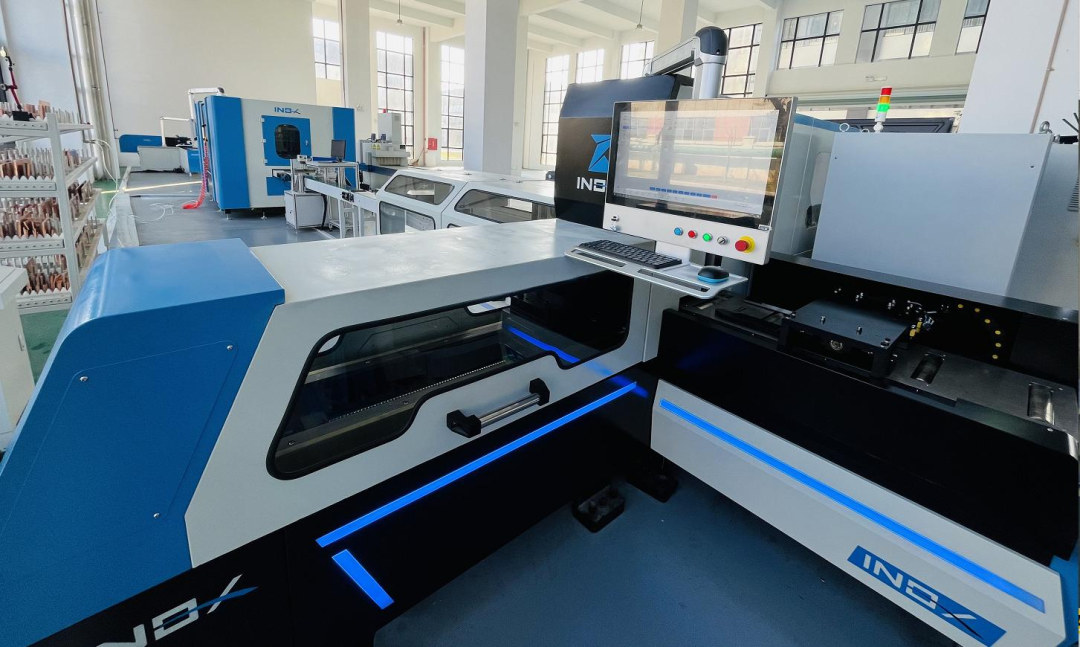
一根铜排向前流动的同时,数据也在同步流动。
单台设备跑得快,并不等于整条产线效率高。上一道工序供料不及时,下一道工序无法顺利承接,速度越快,等待和堆积反而可能越明显。
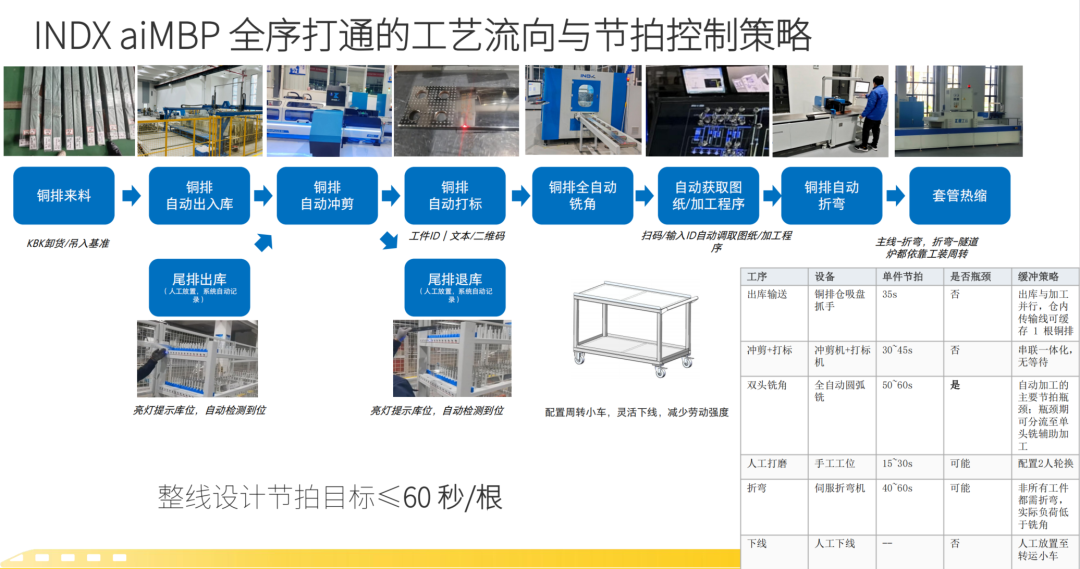
aiMBP智能母线全自动生产线以≤60秒/根为整线设计节拍目标,通过工序协同与瓶颈分流组织生产。
铜排出库与加工并行,冲剪与打标串联衔接;双头铣承担连续铣角任务,并在任务集中时由单头铣辅助分流。
针对折弯、打磨等可能影响节拍的环节,产线通过任务组织与工序缓冲削峰填谷,避免工序之间出现等待与堆积。
对于仍需人工参与的环节,则通过合理的人员配置明确岗位分工与作业衔接,避免局部环节成为整线的瓶颈。
整线节拍衡量的是从材料出库到工件下线,整条工艺链持续、稳定运行的能力。
制造现场既有连续批量任务,也有多品种、小批量、紧急插单和特殊工件。真正适合生产的自动化,既要形成规模化连续加工,也要保留足够的柔性。
aiMBP智能母线全自动生产线支持全自动连线与单机独立两种作业模式。批量任务可以沿主线连续流转;特殊工件、临时任务或分流任务,也可以由单机灵活承接。设备维护或局部工序调整时,生产组织拥有更大的调整余地。
自动化负责稳定节拍,柔性负责应对变化。两者结合,才能让产线真正适应订单,而不是让订单迁就设备。
从图纸进入系统,到铜排自动出库,再到冲剪、打标、铣角、折弯和下线,aiMBP将信息、物料与生产任务连接起来,让分散的设备动作形成连续工艺。
当图纸驱动任务、任务带动物料、设备反馈状态、库存同步变化,单机能力才能真正转化为整线能力。这正是aiMBP智能母线全自动生产线的价值:用统一的数据与节拍,组织一条协同运行的生产线。
接下来,我们将沿着这张工序地图,逐一走近智能铜排仓、冲剪、打标、单头铣、双头铣和折弯设备,看它们分别解决什么问题,又如何共同构成一条智能产线。
▌ 关于慧工智能 ▌
慧工智能(原慧工云)成立于2016年,总部位于苏州市工业园区,并在武汉(华中)、广州(华南)、天津(华北)设立全资子公司,同时在南京与温州分别设立软、硬件研发与创新中心。自2026年6月9日起,原“苏州慧工云信息科技有限公司”正式更名为“江苏慧工智能科技有限公司”。
慧工智能本着“智能体(Agent)驱动高效中国制造”的使命,聚焦服务民族工业企业的智能化改造与数字化转型,以IPS生产体系为根基、以慧工智能学院人才培育为内核,构建三大核心服务:数字智能体(INA)、精益数智咨询(iNSITE)、智能硬件与产线(INDX),为企业提供三位一体的综合解决方案,目前累计已成功服务电力电气、装备、新能源、电子等重点工业行业超过3000家客户。
自创建十年来,慧工智能凭借卓越的行业知识与创新理念、专注产品技术和创新服务,获得了政府、协会和客户群体的认可,并荣获国家级专精特新“小巨人”企业、工信部工业互联网平台试点示范平台、财政部首批中小企业数字化转型试点平台、江苏省专精特新企业、江苏省双创人才领军企业、江苏省首批智能制造与工业互联网解决方案服务商、江苏省工业互联网重点平台、江苏省企业技术中心、苏州市独角兽培育企业等荣誉。